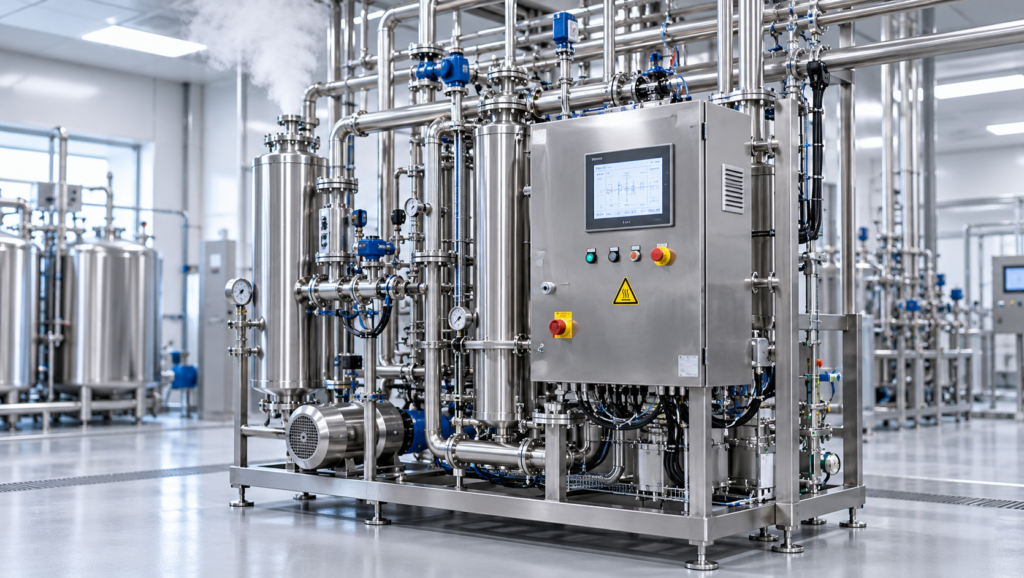
Maximum water purity for critical processes

Demineralised water for the pharmaceutical industry

In pharmaceutical production environments, water is one of the most closely monitored raw materials. The quality of demineralised water directly affects product safety, process stability and compliance with strict regulations. A professional demineralisation system provides a consistent supply of high-quality demineralised water for critical pharmaceutical applications.

Why is demineralised water essential in the pharmaceutical industry?

The pharmaceutical industry operates under strict quality and safety requirements. Water is used not only as an ingredient, but also for cleaning, rinsing and process support. Consistent demineralised water quality is therefore essential.

Demineralised water is water from which almost all dissolved salts and minerals have been removed. This makes it a pure and reliable basis for pharmaceutical applications. Depending on the production process, additional purification may be needed to meet specific quality requirements.

Consistent water quality reduces the risk of contamination, process disruptions and rejected products. Fluctuations in water composition can lead to deviations from product specifications, fouling of equipment and costly batch losses.

A professional demineralisation system provides water with stable, low conductivity. Combined with suitable monitoring and additional purification, the water quality can be tailored to the applicable GMP requirements.

This means greater process reliability, a lower risk of product loss and reliable, consistent product quality.
The benefits of demineralised water

Consistent and controlled water quality
Support for GMP processes
Reduced contamination risks
Reliable cleaning and sterilisation processes
Less downtime and maintenance
Greater process reliability
Consistent product quality
Meeting strict quality and validation requirements

Applications of demineralised water in the pharmaceutical industry

Production

Demineralised water is often used as process water in the production of medicines, medical devices and pharmaceutical raw materials. Consistent water quality prevents unwanted interactions with active substances and helps maintain consistent product specifications.

Cleaning and disinfection

Production equipment, mixing tanks, pipework and filling systems need regular cleaning. Demineralised water is used in CIP and SIP processes (Cleaning and Sterilisation in Place) to remove contaminants and residues effectively without leaving additional minerals or impurities behind.

Laboratories

In laboratories, demineralised water is used for tasks such as rinsing glassware and supporting analytical processes. The required water quality depends on the application; additional purification may be necessary.

Process support

Demineralised water is also used for steam generators, humidification equipment, climate control systems and other supporting processes within pharmaceutical production facilities.

Why choose FDS Waterbehandeling?

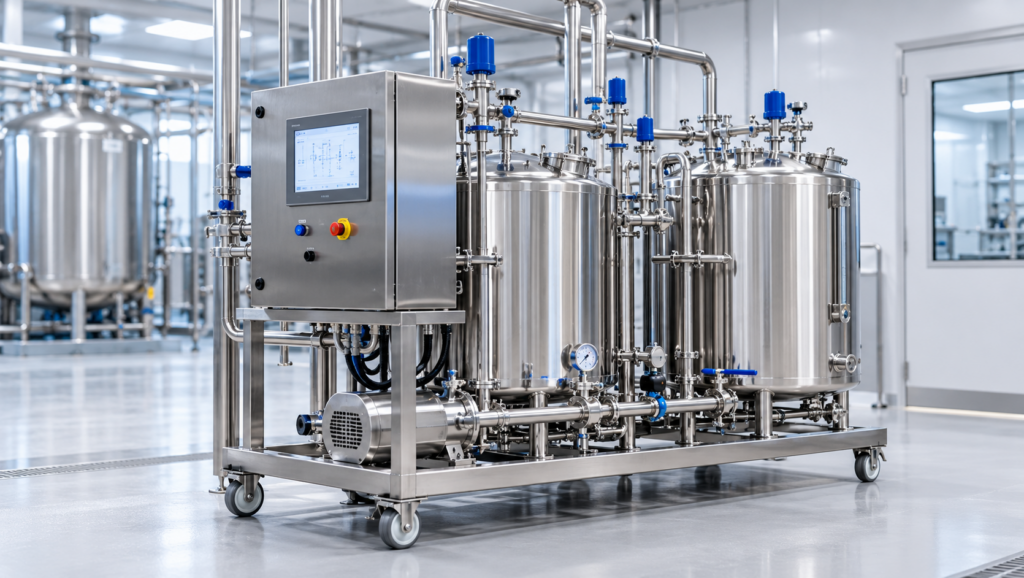
Demineralisation systems for GMP environments

Pharmaceutical companies cannot afford to take risks with water quality. A well-designed demineralisation system continuously supplies water of predictable quality and supports compliance with GMP guidelines and other relevant quality standards. Investing in a reliable water treatment system reduces operational risks, improves process reliability and protects the quality of your pharmaceutical products.

With more than 20 years of experience, FDS Waterbehandeling understands the importance of consistent and reliable water quality in the pharmaceutical industry. Our high-quality demineralisation systems provide stable water quality and contribute to process reliability, product quality and production continuity.

Our systems are built using carefully selected, high-quality components and can be tailored to the specific water quality requirements of your application. We supply reliable, easy-to-maintain systems with a long service life, providing a solid foundation for controlled pharmaceutical processes.

Looking for a demineralisation system for the pharmaceutical industry?

Would you like a consistent supply of high-quality demineralised water for your pharmaceutical production environment? Our specialists will be happy to advise you on a customised demineralisation system that meets your capacity requirements, validation processes and quality standards.

Request advice with no obligation